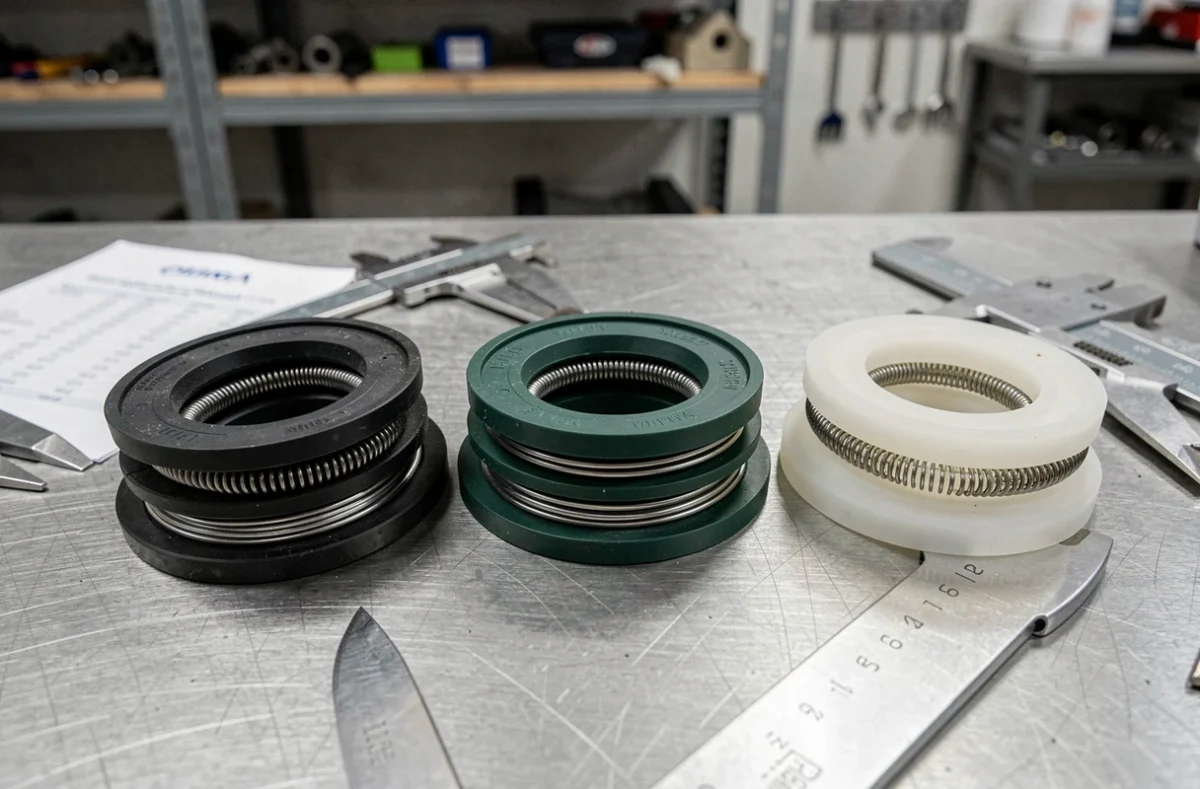
Le joint à SPI (Shaft Packing and Injection) assure l’étanchéité entre un arbre rotatif et son palier en maintenant un film de lubrifiant côté intérieur tout en empêchant les contaminants extérieurs de pénétrer.
Le choix du matériau de la lèvre – nitrile (NBR), viton (FKM) ou PTFE – conditionne directement la durée de vie du joint dans son environnement de fonctionnement. Ces trois élastomères, ou thermoplastiques dans le cas du PTFE, couvrent des plages de températures, des compatibilités chimiques et des comportements mécaniques très différents, et aucun ne s’impose comme solution universelle.
Nitrile NBR : le matériau standard pour huiles minérales et carburants courants
Le NBR est le matériau de référence pour la grande majorité des applications automobiles et industrielles courantes. Selon les données SKF, il convient bien à la plupart des huiles minérales, des graisses minérales et des carburants usuels. C’est ce qui en fait le choix par défaut pour les joints de vilebrequin, de boîte de vitesses ou de différentiel dans des conditions normales de fonctionnement.
Ses limites sont précises et documentées. Le NBR présente une résistance médiocre aux fluides HFD (fluides hydrauliques difficilement inflammables), aux aromatiques, aux esters, aux cétones et aux amines. Autre contrainte relevée par SKF : la lèvre NBR ne tolère qu’un fonctionnement à sec de courte durée. Un joint NBR installé sur un arbre mal lubrifié en phase de démarrage se dégrade rapidement, non pas par incompatibilité chimique, mais par échauffement mécanique de la lèvre.
Ce dernier point est souvent sous-estimé lors du diagnostic d’une défaillance précoce : un joint NBR neuf qui fuit après quelques heures de fonctionnement indique plus souvent un problème de lubrification au montage qu’un mauvais choix de matériau.
Viton FKM : résistance chimique élevée, mais le grade précis compte
Le Viton – nom commercial du FKM (fluoroélastomère) – est fréquemment positionné comme la solution aux températures élevées et aux fluides agressifs. Cette réputation est justifiée pour de nombreux hydrocarbures et fluides pétroliers. Pourtant, une précision technique de SKF mérite d’être intégrée dans tout processus de sélection : les FKM courants ne résistent pas à l’ammoniac anhydre, aux amines, aux cétones, aux esters ni à l’eau chaude.
Des grades spéciaux FKM peuvent couvrir certains de ces milieux, mais le nom générique « Viton » ou « FKM » ne garantit pas à lui seul la compatibilité avec un fluide particulier. Choisir un joint FKM sans vérifier la compatibilité du grade précis avec le fluide en contact revient à se fier à une étiquette plutôt qu’à une fiche technique.
En pratique, le FKM s’impose dans les applications à températures élevées que le NBR ne peut pas tenir, dans les environnements avec huiles synthétiques de type ester, ou dans les moteurs utilisant des carburants contenant des additifs agressifs. Son coût plus élevé par rapport au NBR se justifie dans ces contextes précis.
PTFE : inertie chimique et contraintes de fluage à ne pas négliger
Le PTFE offre une inertie chimique quasi universelle et couvre les plages de températures les plus larges parmi les trois matériaux. Il est utilisé dans les applications où ni le NBR ni le FKM ne peuvent garantir la compatibilité chimique, notamment avec des solvants, des acides concentrés ou des fluides très spécifiques.
Cependant, SKF souligne un comportement mécanique propre au PTFE que la comparaison chimique seule ne permet pas d’anticiper : le fluage du PTFE doit être pris en compte lors de la conception du joint.
Sous contrainte mécanique prolongée, le PTFE vierge peut se déformer progressivement, ce qui entraîne une perte de précharge de la lèvre et donc une perte d’étanchéité. Des composés chargés ou modifiés améliorent ce comportement et la résistance à l’usure, mais la matière exacte et la conception du joint importent autant que l’étiquette générique « PTFE ».
Un point de normalisation à ne pas ignorer : la norme ISO 6194 couvre les joints intégrant des éléments élastomères, tandis que la norme ISO 16589-1:2011 s’applique aux joints à élément thermoplastique. Un joint PTFE ne se substitue donc pas mécaniquement à un SPI élastomère aux mêmes dimensions – le profil, le montage et la conception doivent être vérifiés spécifiquement.
Diagnostiquer une défaillance prématurée : matériau, surface d’arbre ou lubrification ?
Lorsqu’un joint SPI fuit avant la fin de sa durée de vie attendue, trois causes distinctes méritent d’être évaluées séparément avant de conclure à un mauvais choix de matériau.
La première cause est l’incompatibilité chimique réelle entre la lèvre et le fluide. Elle se manifeste par un gonflement, un durcissement ou une fragilisation visible du matériau de la lèvre. C’est la cause la plus facile à identifier visuellement après dépose.
La deuxième cause tient à l’état de surface de l’arbre. Un fabricant de joints rotatifs signale qu’une surface trop rugueuse abrade la lèvre, tandis qu’une surface trop lisse retient moins bien le film d’huile en application lubrifiée. La finition de l’arbre doit être spécifiée en fonction du joint et du régime de lubrification, pas seulement du matériau. Une lèvre usée de façon asymétrique ou marquée de stries circulaires oriente vers ce diagnostic.
La troisième cause est la lubrification insuffisante au démarrage ou en fonctionnement continu. Elle concerne particulièrement le NBR, dont la tolérance au fonctionnement à sec est limitée. Un joint carbonisé ou durci côté lèvre, sans signe de réaction chimique, pointe vers un problème thermique par manque de lubrifiant.
- Lèvre gonflée ou ramollie : incompatibilité chimique probable entre le matériau et le fluide – vérifier la compatibilité du grade précis.
- Lèvre abrasée avec stries circulaires : état de surface de l’arbre hors spécification – mesurer la rugosité et corriger avant le remplacement.
- Lèvre durcie ou carbonisée : échauffement par manque de lubrification – revoir le protocole de montage et la lubrification initiale.
- Lèvre déformée sans trace d’abrasion ni de réaction chimique : fluage possible (PTFE vierge), ou précharge insuffisante du ressort de lèvre.
Tableau comparatif : NBR, FKM, PTFE pour joint SPI
| Matériau | Points forts | Limites principales | Applications typiques |
|---|---|---|---|
| NBR (nitrile) | Huiles minérales, carburants courants, coût bas | Pas de fonctionnement à sec prolongé, incompatible esters/cétones/aromatiques | Vilebrequin, boîte de vitesses, différentiel standard |
| FKM (viton) | Températures élevées, hydrocarbures agressifs, huiles synthétiques | Incompatible amines, cétones, eau chaude – grade à vérifier | Moteurs haute température, fluides spéciaux |
| PTFE | Inertie chimique quasi universelle, large plage thermique | Fluage sous contrainte, montage spécifique (ISO 16589-1) | Acides, solvants, applications chimiques exigeantes |
Le choix entre nitrile, viton et PTFE pour un joint SPI ne se réduit pas à une hiérarchie de qualité. Le NBR reste pertinent dans la majorité des applications automobiles courantes. Le FKM prend le relais dès que les températures ou les fluides dépassent les limites du NBR, à condition de vérifier le grade exact. Le PTFE s’impose quand la compatibilité chimique prime sur tout autre critère, avec une attention particulière à la conception du joint pour maîtriser le fluage.